اخبار صنعت
 صفحه اصلی / اخبار / اخبار صنعت / ماشین آلات اتصال لوله HDPE توضیح داده شده: فیوژن لب به لب، الکتروفیوژن و فیوژن سوکت
ماشین آلات اتصال لوله HDPE توضیح داده شده: فیوژن لب به لب، الکتروفیوژن و فیوژن سوکت
 2026.10.28
 اخبار صنعت
اکثر مقالات در مورد جوش HDPE در لحظه انتخاب دستگاه متوقف می شوند. این قابل درک است، زیرا ماشین بخش قابل مشاهده فرآیند است. اما افرادی که واقعاً این ماشینها را در محل کار میکنند میدانند که این تصمیم به برگه مشخصات تجهیزات ختم نمیشود. آنچه در ادامه میآید مجموعهای از سؤالات عملی است که تنها پس از اولین ماه استفاده ظاهر میشوند: خدمه چقدر میتوانند به طور واقع بینانه در یک شیفت کار را به پایان برسانند، چرا زمان خنکسازی مطابق با برنامه زمانبندی میشود، کدام جزئیات مشخصات هر روز مهم است، و چگونه قطعات یدکی و ابزارآلات تصمیم میگیرند که آیا خدمه سازنده بماند یا بیکار بنشیند.
یادداشت های زیر از دیدگاه یک طبقه تولیدی نوشته شده اند که ماشین های جوشکاری و اتصالات را در کنار هم می سازد. آنها تکرار توصیه های عمومی انتخاب نیستند و یک کاتالوگ نیستند. آنها جزئیاتی هستند که مهندسان ما معمولاً در مکالمه دوم یا سوم با یک تیم پروژه مطرح می کنند، زمانی که نوع ماشین اصلی قبلاً حل شده باشد.
48 ساعت چرخش معمولی در قطعات یدکی انبار شده زمانی که یک توزیع کننده موجودی محلی را نگه می دارد
1± درجه سانتی گراد تحمل کنترل صفحه بخاری واقعی برای یک واحد همجوشی لب به لب که به خوبی نگهداری می شود
3-5× تفاوت در اتصالات در هر جابجایی بین خط 90 میلی متر و خط 400 میلی متر
4 متغیرهایی که باید با هم کنترل شوند: لوله، اتصالات، ماشین، اپراتور
چرا مرحله جوش بی سر و صدا به تاخیر در سایت تبدیل می شود
وقتی یک پروژه خط لوله عقب می افتد، سرزنش معمولاً متوجه سنگربرداری، مجوزها یا آب و هوا می شود. در عمل، سهم شگفت انگیزی از روزهای از دست رفته ناشی از گسترش جوش است. یک کالیبراسیون ناموفق، یک صفحه بخاری با روکش فرسوده، یا یک گیره از دست رفته میتواند خدمه را برای یک روز یا بیشتر متوقف کند. و بر خلاف تاخیر ترانچینگ، تاخیر جوشکاری به ندرت در هفته های اولیه قابل مشاهده است، زیرا اولین اتصالات همیشه خوب به نظر می رسند. مشکل بعداً ظاهر میشود، زمانی که نرخ رد افزایش مییابد و کار دوباره شروع به جمع شدن میکند.
دلیل آن این است که جوشکاری یک فرآیند است نه یک کار. هر مفصل مقدار ثابتی از زمان گیره مصرف می کند و زمان گیره به جای برنامه زمان بندی، توسط فیزیک تعریف می شود. شما می توانید یک ماشین دوم اضافه کنید، اما نمی توانید یک چرخه خنک کننده را فشرده کنید. میتوانید سریعتر اپراتور را آموزش دهید، اما نمیتوانید فشار دستی را به اندازه یک هیدرولیک سازگار کنید. درک زودهنگام این محدودیت های سخت همان چیزی است که یک برنامه واقع بینانه را از یک برنامه خوش بینانه جدا می کند.
هزینه دوم، کمتر آشکار وجود دارد. تجهیزات فیوژنی که سرویس دهی آنها دشوار است به ندرت سرویس می شوند. ماشینی که برای تعویض گیج فشار به متخصص نیاز دارد، یا صفحه بخاری که باید برای پوشش مجدد به کارخانه ارسال شود، از فاصله زمانی تعمیر و نگهداری خود عبور می کند. اتصالات ممکن است همچنان یک آزمایش فشار کوتاه مدت را پشت سر بگذارند، اما رابط فیوژن ضعیف تر از فرض طراحی خواهد بود. هیچ چیز در مورد این نشان داده نمی شود تا زمانی که شبکه برای چندین سال در خدمت باشد.
دستگاه جوش برای روزی که می رسد خریداری نمی شود. برای فصل سوم استفاده خریداری می شود، زمانی که خدمه دیگر مراقب نبودند و تجهیزات باید کیفیت را خود به خود حمل کنند.
برنامه ریزی خروجی: تعداد اتصالات خدمه واقعاً می تواند به پایان برسد
تخمین های بودجه اغلب از یک رقم گرد برای مفاصل در روز استفاده می کنند و بعد از هفته اول اصلاح می شوند. این تعداد به قطر، ضخامت دیوار، دسترسی به محل و مقدار کار به جای ادغام، آماده سازی بستگی دارد. مقادیر مرجع زیر فرض میکند که یک خدمه مجرب در سطح زمین در کنار یک سنگر کار میکنند، با لوله از قبل مرحلهبندی شده و یک واحد همجوشی قنداق هیدرولیک در شرایط خوب. رشته های لوله، ترانشه کاری و آزمایش فشار مستثنی هستند.
| اندازه لوله (SDR 11) | ضخامت دیوار | گرمایش و سرمایش | مفاصل در هر شیفت |
| 90 میلی متر | 8.2 میلی متر | تقریبا 12 دقیقه | 20-24 |
| 160 میلی متر | 14.6 میلی متر | تقریبا 22 دقیقه | 13-16 |
| 200 میلی متر | 18.2 میلی متر | تقریبا 30 دقیقه | 9-12 |
| 250 میلی متر | 22.7 میلی متر | تقریبا 40 دقیقه | 7-9 |
| 315 میلی متر | 28.6 میلی متر | تقریبا 52 دقیقه | 5-7 |
| 400 میلی متر | 36.4 میلی متر | تقریبا 70 دقیقه | 3-5 |
| 500 میلی متر | 45.5 میلی متر | تقریبا 95 دقیقه | 2-3 |
خروجی نسبی در هر شیفت، نمایه شده به خط 90 میلی متری
همان خدمه، همان خانواده ماشین آلات، اندازه های مختلف لوله. خروجی سریعتر از آنچه اکثر برنامه ها تصور می کنند افت می کند، زیرا زمان گیره و زمان جابجایی هر دو با قطر رشد می کنند.
از این موضوع دو نتیجه حاصل می شود. ابتدا، شمارش ماشین در یک پروژه با قطر بزرگ باید از روی تعداد مشترک برنامه ریزی شود، نه تنها از طول لوله. یک پوشش اصلی 400 میلی متری دو کیلومتر ممکن است به اتصالات بسیار کمتری نسبت به شبکه توزیع 90 میلی متری با همان طول نیاز داشته باشد، اما هر یک از این اتصالات گیره را برای بیش از یک ساعت اشغال می کند. دوم، در پروژه های با قطر مختلط، گلوگاه تقریباً هرگز بزرگترین لوله نیست. این کار با قطر متوسط است که وسط روز را پر می کند، زیرا آن مفاصل به اندازه ای کوتاه هستند که سریع به نظر برسند و به اندازه کافی بلند هستند که جمع شوند.
زمان خنک کردن محدودیتی است که نمی توانید با آن مذاکره کنید
از بین تمام پارامترهای یک روش همجوشی، زمان خنکسازی یکی از مواردی است که اغلب به عنوان یک پیشنهاد در نظر گرفته میشود. همچنین این است که تعیین می کند چه مدت یک مجموعه از گیره ها اشغال شده است. این رابطه در عمل خطی نیست، زیرا دیوارهای ضخیم تر هم گرمای بیشتری را ذخیره می کنند و هم آن را به آرامی از سطح خارج می کنند. منحنی زیر نشان می دهد که چرا افزایش اندک در ضخامت دیوار می تواند سهم بسیار بیشتری از روز را نسبت به انتظار مصرف کند.
زمان خنک شدن تحت فشار در مقابل ضخامت دیواره
منحنی گویا بر اساس الزامات روش معمول برای لوله PE100. مقادیر جایگزینی برای مشخصات روش جوشکاری واجد شرایط مورد استفاده در پروژه شما نیستند.
سه پیامد عملی به دنبال دارد. اولاً، گیره ها منبع کمیاب هستند، نه بخاری. یک خدمه با دو بخاری اما یک مجموعه گیره خروجی مشابه یک خدمه با یک بخاری دارد. ثانیاً، هر گونه تلاش برای کوتاه کردن خنکسازی با خیس کردن محل اتصال، باز کردن زود هنگام گیرهها یا حرکت لوله، حفرههای داخلی ایجاد میکند که از بیرون قابل تشخیص نیستند. سوم، در کار با دیوارهای ضخیم، راه معقول برای افزایش خروجی این است که به جای فشار دادن به چرخه خنک کننده، یک قاب گیره دوم اضافه کنید و بخاری را بین آنها تقسیم کنید. ما محدوده همجوشی لب به لب هیدرولیک بر اساس این روش کار ساخته شده است، با قاب های گیره ای که می توانند مستقل از چرخه گرمایش مرحله بندی شوند.
جزئیات ماشینی که تجربه روزانه را تعیین می کند
دو ماشین می توانند عناوین یکسانی داشته باشند و بعد از شش ماه کاملاً متفاوت رفتار کنند. تفاوت ها در جزئیاتی هستند که به ندرت در خلاصه مشخصات کوتاه ظاهر می شوند و جزئیاتی هستند که ارزش پرسیدن قبل از سفارش را دارند.
نیروی بستن و استحکام قاب
گیره باید یک لوله با قطر بزرگ را بدون لغزش نگه دارد در حالی که فشار فیوژن اعمال می شود. لغزش بی صدا است: مفصل بسته به نظر می رسد اما فشار رابط کمتر از حد مشخص شده است. نیروی گیره نامی را بخواهید و بررسی کنید که آیا فریم ماشینکاری شده یا از روی صفحه جوش داده شده است.
مکانیسم تراز
انتهای لوله باید مربع و متحدالمرکز باشد. یک سیستم تراز چهار نقطه ای با پیچ های قابل تنظیم و یک نوار مرجع مستقیم یک نتیجه قابل تکرار ایجاد می کند. تنظیم تک نقطه ای به شدت به قضاوت اپراتور بستگی دارد.
پوشش صفحه بخاری
پوشش نچسب جزء سایش است. خراش های عمیق باعث چسبندگی می شود و چسبیدن باعث پاره شدن مهره مذاب می شود. از نحوه پوشش مجدد بشقاب بپرسید و چقدر طول می کشد تا صفحه یدکی به دستتان برسد. بشقابی که باید به کارخانه برگردد یک ماه تعطیلی است.
سنجش دما
یک سنسور تعبیه شده در نزدیکی مرکز صفحه مقدار متفاوتی از سطح کار می خواند. تأیید مستقل با یک دماسنج تماسی در سه یا چهار نقطه باید حداکثر چند درجه را نشان دهد.
کیفیت گیج فشار
گیج های مکانیکی دریفت می شوند. یک گیج کمی بالا باعث می شود هر مفصل تحت فشار باشد. گیج باید بدون تخلیه مدار هیدرولیک قابل جابجایی و تعویض باشد و در مقابل مرجع قابل کالیبره شدن باشد.
موتور و تیغه فیسر
فیسر باید یک تراشه پیوسته را برش دهد، نه گرد و غبار. یک موتور ضعیف روی دیوارهای ضخیم می ایستد و اپراتور را وسوسه می کند تا برش را مجبور کند، که یک چهره ناهموار باقی می گذارد. هندسه تیغه بیش از قدرت موتور در لوله های ضخیم مهم است.
ضبط چرخه
ماشینهایی که دما، فشار و زمانبندی هیتر را ثبت میکنند، رکورد قابل ردیابی در هر مفصل را به پروژه میدهند. هنگامی که یک بخش ماهها بعد تحت آزمایش فشار قرار میگیرد، آن رکورد تنها شواهد عینی از آنچه در سنگر رخ داده است است.
سازگاری با منبع تغذیه
ماشینی که برای یک ولتاژ رتبه بندی شده و با ولتاژ دیگری به سایتی تحویل داده می شود، یک تاخیر است، نه یک نقص. قبل از خروج دستگاه از کارخانه، ولتاژ موتور، ولتاژ بخاری و اینکه آیا ژنراتور مورد نیاز است را تأیید کنید.
پیکربندی Spread برای انواع مختلف کار
اسپرد جوش ترکیبی از ماشین، ابزار و مواد مصرفی است. ترکیب مناسب کمتر به محدوده لوله بستگی دارد تا نحوه رسیدن کار: در مسیرهای خطی طولانی، در پنجره های تعمیر کوتاه، یا در بسیاری از اتصالات کوچک پراکنده در یک ساختمان.
نصب اصلی خطی بلند
یک واحد همجوشی لب به لب هیدرولیک به اندازه بزرگترین قطر در برنامه، به اضافه یک قاب گیره یدکی و یک صفحه گرمکن دوم. غلتک های لوله، یک مرجع مستقیم و یک منطقه کاری پوشیده به اندازه خود دستگاه اهمیت دارند. یک فیسر با مجموعه تیغه یدکی اضافه کنید.
اتصالات توزیع و خدمات
یک واحد الکتروفیوژن قابل حمل با بارکد خوان، یک اسکراپر چرخشی که تراشیدن مداوم را ایجاد می کند و مجموعه ای از گیره های خارجی قابل تنظیم. اولویت فشردگی و منبع تغذیه تمیز است، نه نیروی گیره.
خدمات ساختمان و حفره کوچک
یک مجموعه فیوژن سوکت با ابزارهای گرمایش منطبق برای هر قطر، یک تایمر دیجیتال با سیگنال صوتی، و پایه ای که ابزار داغ را بین عملیات ثابت نگه می دارد. ابزارهای گرمایش اضافی در دو اندازه متداول در زمان بیشتری نسبت به دستگاه دوم صرفه جویی می کنند.
اجاره و ناوگان چند سایتی
ماشینهایی با درجهای قابل تعویض، استاندارد ولتاژ واحد در سرتاسر ناوگان و فاصله سرویس مستند. برای یک ناوگان، توانایی جابجایی یک مجموعه گیره بین کارها بیشتر از پوشاندن قطر شدید یک بار در سال اهمیت دارد.
برای تیمهایی که در چندین دسته از این دستهها کار میکنند، رویکرد معقول این است که هستهای را در اطراف پرتکرارترین کارها ایجاد کرده و برای استثناها استخدام یا قرض بگیرید. قابل حمل واحد الکتروفیوژن و یک ماشین فیوژن لب به لب میان رده اکثر کارهای شهری و صنعتی را پوشش می دهد، با ابزار سوکت زمانی که خدمات ساختمانی در ترکیب ظاهر می شوند. را برد کامل ماشین آلات با این منطق سازماندهی می شود نه تنها با قطر.
هزینه کل مالکیت بیش از یک عمر خدمات واقعی
قیمت خرید کوچکترین بخش از هزینه تجهیزات فیوژن در یک افق پنج ساله است. سهم بیشتر هزینه خدمه ایستاده در کنار دستگاه، به علاوه هزینه کار مجدد در صورت از کار افتادن اتصالات است. جدول زیر بلوک های هزینه اصلی را به صورت نسبی نشان می دهد تا مقایسه بین دو پیشنهاد بر اساس یکسان انجام شود.
| بلوک هزینه | هیدرولیک بات فیوژن | فیوژن باسن دستی | الکتروفیوژن | سوکت فیوژن |
| خرید | بالا | کم | متوسط | کم |
| مواد مصرفی در هر مفصل | خیلی کم | خیلی کم | بالا | متوسط |
| زمان اپراتور در هر مفصل | کم | متوسط | کم | متوسط |
| نرخ رد کردن | کم | متوسط to high | کم | متوسط |
| تعمیر و نگهداری و لوازم یدکی | متوسط | کم | کم | کم |
| آموزش مورد نیاز | بالا | بالا | متوسط | متوسط |
جایی که پول در واقع برای یک برنامه همجوشی لب به لب می رود
سهم تقریبی هزینه پنج ساله برای یک پیمانکار سایز متوسط که دارای دو خدمه است. زمان خدمه غالب است، به همین دلیل است که خروجی هر گیره بیشتر از قیمت خرید اهمیت دارد.
نتیجه گیری برای هر کسی که امیدوار است در هزینه دستگاه صرفه جویی کند ناراحت کننده است. قیمت خرید پایینتر که سه دقیقه اضافی برای هر مفصل و یک رد اضافی در هر پنجاه مفصل هزینه دارد، در فصل اول گرانتر خواهد بود. محاسبه تنها زمانی تغییر میکند که دستگاه کار بسیار کمی را ببیند، که دقیقاً در مواردی است که اجاره یا قرارداد مشترک پاسخ بهتری است.
جزئیات لجستیک که به راحتی قابل چشم پوشی است
تجهیزات فیوژن سنگین هستند و قبل از رسیدن به سایت از طریق دریا حرکت می کنند. جزئیات بسته بندی و حمل و نقل تعیین می کند که آیا دستگاه آماده کار است یا آماده برای تعمیر.
- وزن و حجم جعبه. یک قاب هیدرولیک بزرگ با واحد برق هیدرولیک و مجموعه درج می تواند بخش قابل توجهی از یک ظرف را اشغال کند. قبل از برنامه ریزی حمل و نقل، ابعاد جعبه، نه فقط ابعاد کار را تأیید کنید.
- حفاظت در برابر خوردگی. حمل و نقل دریایی فولاد لخت را برای هفته ها در معرض هوای مرطوب قرار می دهد. قاب های رنگ شده، قوچ های روغنی و جعبه های کنترل مهر و موم شده تجملاتی نیستند. قبل از بسته بندی بپرسید چه چیزی اعمال می شود.
- نقاط بلند کردن. یک قاب بدون چشم های بلند کننده مناسب با یک بند در اطراف شیلنگ های هیدرولیک جابجا می شود. به این ترتیب شیلنگ ها در ماه اول خراب می شوند.
- زبان مستندسازی دفترچه راهنمای عملیات و جداول پارامتر باید به زبانی که خدمه در محل می خوانند ارائه شود، نه تنها به زبان دفتر خرید.
- قطعات یدکی در اولین محموله. مجموعه ای از صفحات بخاری، گیج فشار، تیغه فیسر و مهر و موم هایی که به احتمال زیاد فرسوده می شوند در زمان سفارش هزینه کمی دارند و هفته ها بعد صرفه جویی خواهند کرد.
- استاندارد ولتاژ و دوشاخه تأیید این موضوع یک بار قبل از تولید، از خرید ترانسفورماتور پس از ورود جلوگیری می کند.
آموزش، سوابق و قابلیت ردیابی
ماشینی که چرخه های خود را ثبت می کند، گفتگو در مورد کیفیت را تغییر می دهد. به جای تکیه بر حافظه اپراتور، پروژه می تواند دمای بخاری، فشار اعمال شده و زمان بندی هر اتصال را نشان دهد. این رکورد در سه موقعیت مفید است: زمانی که یک بخش در تست فشار ناموفق میشود، زمانی که مشتری شواهدی مبنی بر رعایت روش درخواست میکند، و زمانی که یک خدمه جدید باید بفهمد یک چرخه صحیح چگونه به نظر میرسد.
آموزش نیز باید از همین منطق پیروی کند. یک جلسه کوتاه که فقط کنترل ها را پوشش می دهد آموزش نیست. نسخه مفید چهار چیز را با هم پوشش می دهد: نحوه آماده سازی سطح لوله، نحوه خواندن روش برای ضخامت دیواره در مقابل شما، نحوه تشخیص مهره مذاب غیر طبیعی، و کارهایی که باید در هنگام قطع شدن چرخه انجام دهید. اپراتورهایی که درک می کنند چرا یک پارامتر وجود دارد، به احتمال بسیار کمتری از آن تحت فشار برنامه رد می شوند.
قوی ترین کنترل کیفیت در یک پروژه فیوژن یک بازرسی در پایان نیست. این اپراتور است که می داند یک مهره مذاب بد چگونه به نظر می رسد و چرخه را قبل از بسته شدن گیره ها متوقف می کند.
اکوسیستم اتصالات و ابزار
ابزارسازی جایی است که معمولاً مشکلات سازگاری شروع می شود، زیرا یک ابزار گرمایشی که کسری از میلی متر فاصله دارد، اتصالی درست می کند و بد رفتار می کند. عمق سوکت، طول میخ و قطر ابزار باید دقیقاً با هندسه اتصالات مطابقت داشته باشد و همین امر در مورد اندازه گیره الکتروفیوژن و محدوده مقاومت مورد انتظار دستگاه نیز صادق است.
ابزارهای گرمایشی همسان
هر قطر سوکت به ابزاری نیاز دارد که به عمق سوکت و قطر خارجی خاص ماشین کاری شده باشد. استفاده از ابزاری از یک سیستم اتصالات متفاوت معمولاً منجر به اتصال سرد یا لولهای با کف میشود.
قرار دادن مجموعه برای فیوژن باسن
درج گیره باید به قطر و محدوده دیوار اختصاص داده شود. درجهای جهانی که چندین اندازه را میگیرند، به ندرت روی بزرگترین اندازهای که ادعا میکنند میپوشند، متمرکز میشوند.
خراش ها و ابزار آماده سازی
یک اسکراپر چرخشی که اصلاح مداوم را حذف می کند، تفاوت بین سطح مناسب الکتروفیوژن و سطح خراشیده است. تیغه های یدکی باید به عنوان یک ماده مصرفی ذخیره شوند.
سازگاری محدوده مناسب
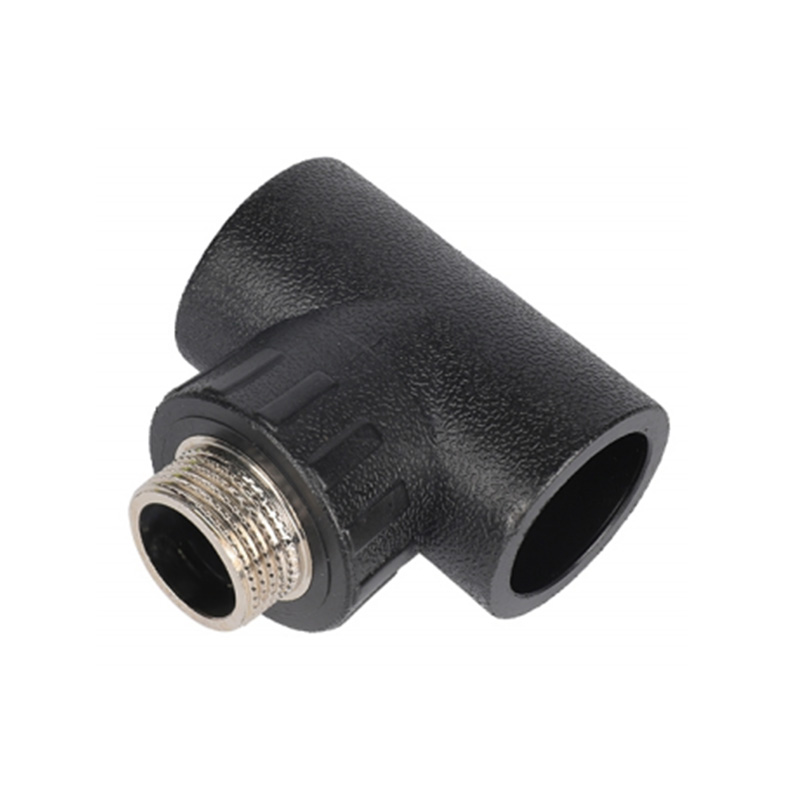
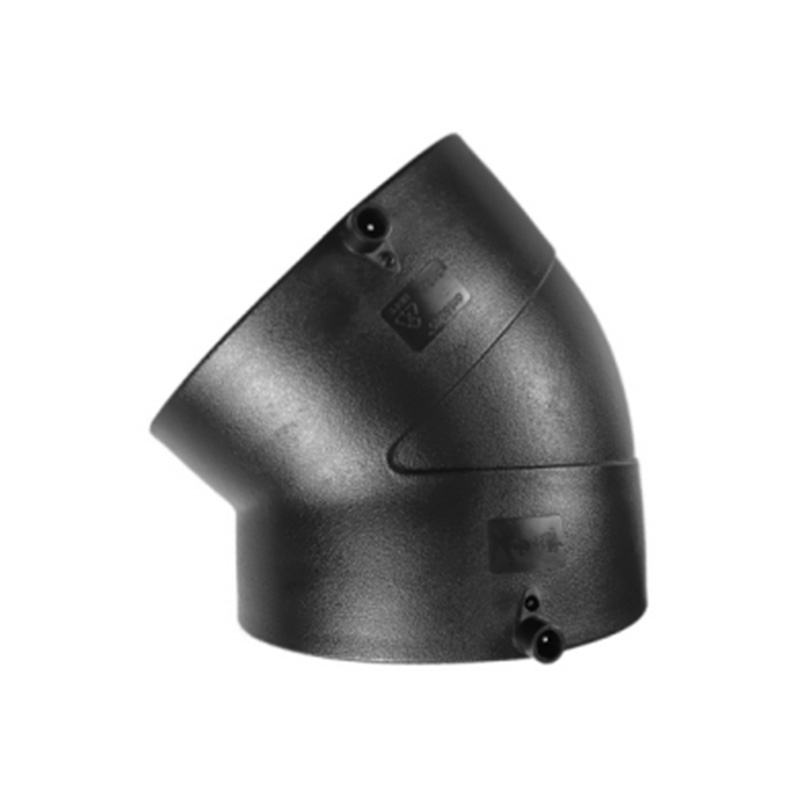
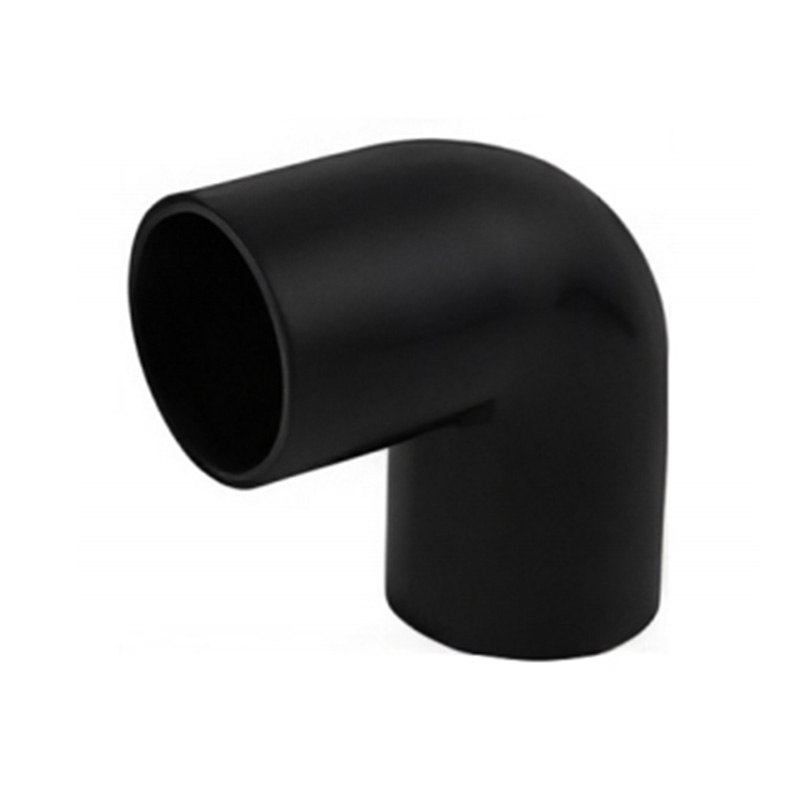
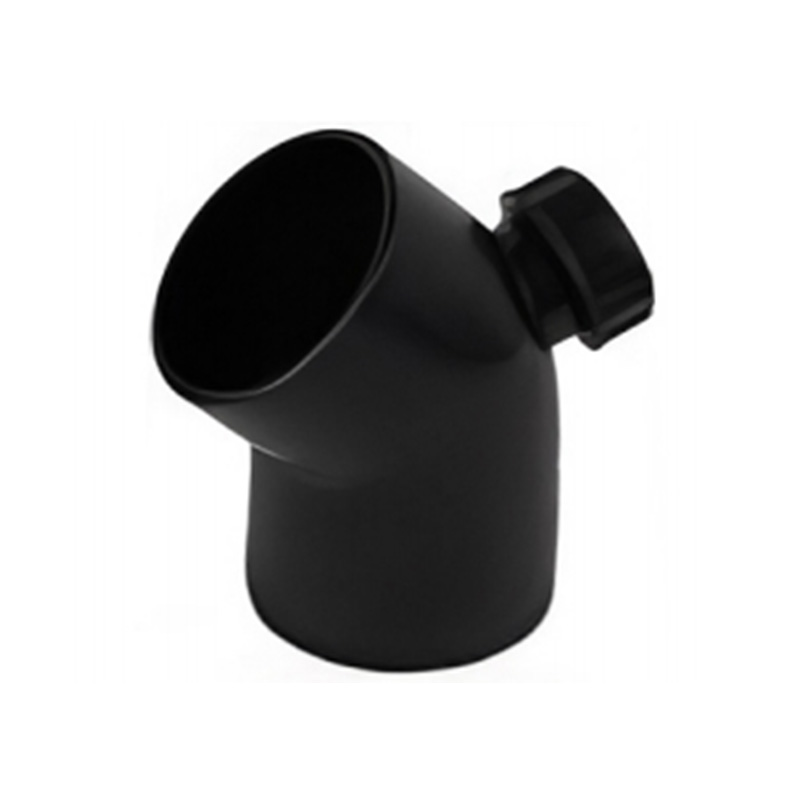
وقتی زانوها، سه راهی ها، کاهنده ها و کوپلرها از یک سیستم یک بعدی می آیند، رویه یکسانی در همه آنها اعمال می شود. سیستم های اختلاط به معنای یک رویه جداگانه برای هر خانواده جزء است.
این دلیل عملی است که سازنده ای که هم ماشین آلات و هم اتصالات تولید می کند برای تیم پروژه مفید است. این در مورد وفاداری به برند نیست. این است که ابزار گرمایش، عمق سوکت و مجموعه پارامترهای دستگاه را می توان قبل از ارسال هر چیزی با هم تأیید کرد و مشتری ترکیبی را دریافت می کند که قبلاً در یک طبقه تولید اجرا شده است. ما ماشین های فیوژن سوکت دقیقاً به همین دلیل با ابزارهایی مطابق با محدوده اتصالات خود ما عرضه می شوند.
سوالات فنی عمیقتر خریداران معمولاً بعداً میپرسند
آیا می توان از تجهیزات فیوژن لب به لب در هوای سرد استفاده کرد؟
بله، اما رویه تغییر می کند. در دمای زیر 5 درجه سانتیگراد، سطح لوله به سرعت گرما را از دست می دهد و مهره مذاب قبل از اینکه انتها به هم برسند سرد می شود. پاسخ معمول یک مرحله گرمایش طولانی تر، یک تغییر کوتاه تر و در برخی موارد یک پناهگاه موقت در اطراف مفصل است. در دمای زیر ۵- درجه سانتیگراد، خود لوله سفتتر میشود و تراز کردن آن سختتر میشود و برخی از مشخصات نیاز به پیش گرم کردن انتهای لوله دارند. ماشین لازم نیست متفاوت باشد، اما رویه و محیط کار این کار را انجام می دهد.
آیا دستگاه الکتروفیوژن به منبع تغذیه پایدار نیاز دارد؟
جریان جوش ولتاژ پایین است اما دستگاه به ولتاژ ورودی حساس است. کابل کششی بلند با سطح مقطع کوچک باعث افت ولتاژ می شود که دستگاه به طور ناقص آن را جبران می کند. ژنراتورها باید بسیار بالاتر از کشش دستگاه درجه بندی شوند و کابل باید تا حدی که کار اجازه می دهد کوتاه باشد. در سایتهایی با قدرت غیرقابل اعتماد، دستگاهی با تثبیت ولتاژ داخلی و عملکرد قطع خودکار از اتصالات در برابر چرخه جزئی محافظت میکند.
چه زمانی باید روکش صفحه بخاری را تعویض کرد؟
وقتی مهره مذاب شروع به چسبیدن به صفحه می کند به جای اینکه کاملاً آزاد شود، یا زمانی که خراش های قابل مشاهده از طریق پوشش به فلز زیرین می رسد. چسبیدن بیش از یک ناراحتی است: مهرهای که پاره میشود سطحی ناهموار باقی میگذارد و ناحیه همجوشی را کاهش میدهد. تعویض صفحه یک آیتم تعمیر و نگهداری برنامه ریزی شده است، نه تعمیر، و یدکی باید در انبار نگهداری شود.
گیج فشار چقدر باید دقیق باشد؟
دقیق تر از آن چیزی که اکثر خدمه تصور می کنند. فشار واسط روی یک نوار باریک مشخص می شود و گیجی که چند درصد بالا می خواند، هر مفصل را به سمت حد پایین می راند. برای لولههای دیواره ضخیم، ترکیبات اثر میگذارند، زیرا ناحیه بزرگتری تحت تأثیر همان خطای فشار قرار میگیرد. کالیبراسیون سالانه بر اساس یک گیج مرجع، به علاوه یک بررسی قبل از هر برنامه اصلی، هزینه کمی در برابر ارزش اتصالات ساخته شده است.
آیا ارزش نگهداری دو دستگاه هم اندازه دارد؟
در پروژه ای با برنامه فشرده، بله، اما نه به دلیلی که اکثر مردم انتظار دارند. دستگاه دوم به ندرت همزمان با دستگاه اول استفاده می شود. زمانی استفاده می شود که اولین مورد نیاز به تعویض صفحه بخاری، کالیبراسیون گیج یا تعمیر هیدرولیک داشته باشد. یک ماشین یدکی یک وقفه سه روزه را به یک تعویض دو ساعته تبدیل می کند و در یک خط اصلی این تفاوت اغلب از هزینه خود دستگاه بیشتر است.
در دستگاهی که در انبار بوده چه چیزی باید بررسی شود؟
شیلنگ های هیدرولیک برای ترک خوردگی، رم برای زنگ زدگی سطح، گیج برای بازگشت صفر، صفحه بخاری برای آسیب پوشش، و تیغه فیسر برای شکاف. اتصالات الکتریکی باید از نظر رطوبت بررسی شوند، به خصوص اگر واحد از مسیر دریایی در یک ظرف عبور کند. اجرای کوتاه مدت لوله قراضه قبل از شروع تولید، بیشتر این مشکلات را در بیست دقیقه آشکار می کند.
آوردن جزئیات با هم
تصمیم گیری تجهیزات تنها نیمه اول کار است. نیمه دوم کارآمد کردن تجهیزات است، که بستگی به تعداد اتصالات یک گیره در یک شیفت، سرعت تعویض یک قطعه فرسوده و اینکه آیا ابزار موجود در فروشگاه با اتصالات در محل مطابقت دارد یا خیر، دارد. ماشینی که کمی گرانتر است و به طور قابلتوجهی کارکرد آن آسانتر است، معمولاً هزینه کمتری برای هر اتصال را در طول عمر مفید واقعی ارائه میکند.
مفیدترین کاری که یک تیم پروژه می تواند قبل از سفارش انجام دهد این است که سه عدد را بنویسد: بزرگترین قطر در برنامه، بیشترین تعداد اتصالات در یک ماه و فاصله از نزدیکترین نقطه ای که می توان صفحه بخاری یدکی را بدست آورد. این سه عدد سریعتر از هر جدول مقایسهای انتخاب را محدود میکنند و همچنین نشان میدهند که آیا یک دستگاه کافی است یا اینکه برنامه از همان ابتدا به یک قاب گیره دوم نیاز دارد.
تیم مهندسی ما زمانی که مشتری می پرسد کدام ماشین برای یک پروژه مناسب است، از همان سه عدد کار می کند. اگر میخواهید آن مکالمه برای برنامه خودتان باشد، نمای کلی دستگاه جوش نقطه شروع طبیعی است، و محدوده اتصال در همان سایت نشان می دهد که کدام اجزا برای کار با آن ماشین ها طراحی شده اند.


در تماس باشید
درباره ما
Zhejiang Fengfeng Pipe Industry Co., Ltd. از تزریق تک پیچ کارآمد استفاده می کند ماشین های قالب گیری برای بالا بهره وری و مصرف کم انرژی
لینک محصولات
تماس بگیرید
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

شماره 21، جاده بازار، شهر دیانکو، شهر ژوجی، شهر شائوکسینگ، استان ژجیانگ، چین